

 English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


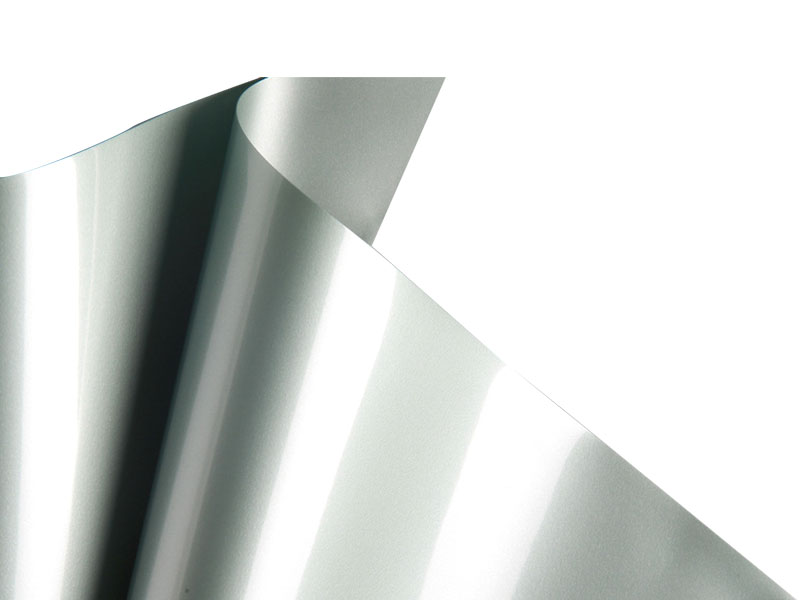
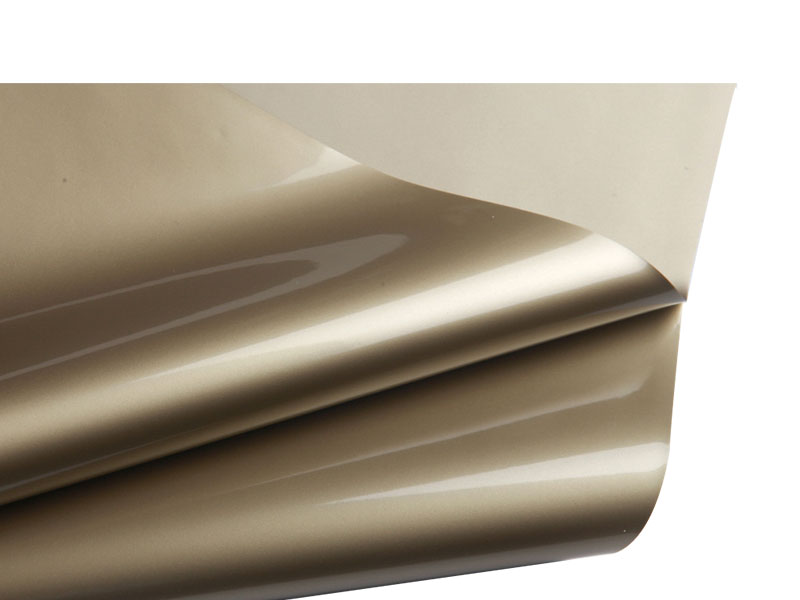
Capa de desgaste de PVC para mejora de la fabricación de pisos
Capa de desgaste de PVC para mejora de la fabricación de pisos is a transparent polyvinyl chloride film supplied to resilient flooring producers as the protective top surface of SPC, WPC, LVT, and sheet flooring constructions. The film is delivered in rolls at 0.30 mm to 1.00 mm gauge and 1.0 m to 2.0 m width, with an optional UV-cured polyurethane topcoat. It is engineered to be handled by the flooring line, not by the end user: the roll must unwind at stable tension, laminate without wrinkle, accept embossing in line, and hold the finished floor's abrasion and stain performance through its service life. The material is specified by flooring manufacturers as a process input, and its quality is judged by line yield and finished-floor durability together.
Construido alrededor de su línea de pisos
Capa de desgaste de PVC para mejora de la fabricación de pisos is supplied under an ODM/OEM arrangement. The film is specified against the flooring producer's line speed, nip configuration, embossing roller, and adhesive system. Gauge, topcoat chemistry, slip additive, winding tension, and roll format are set so the film behaves predictably on the line, and the approved roll specification is the acceptance standard for every lot shipped.
Métricas de línea y servicio
Lo que ve la línea antes de terminar el piso
Tensión y estabilidad web
Capa de desgaste de PVC para mejora de la fabricación de pisos is wound at a controlled tension so the roll unwinds at a stable web tension on the line. Inconsistent winding causes web wander, edge misalignment at the nip, and thickness variation in the finished laminate. Winding tension is recorded on the roll label and is set against the unwind stand specification of the flooring producer.
Laminación y exclusión de aire.
La película se une al sustrato impreso en la línea de laminación, con adhesivo activado por calor, adhesivo termofusible o calor directo. El aire atrapado entre la película y el sustrato produce ampollas visibles después del paso de estampado. La uniformidad del calibre en toda la banda y la planitud de la película son las dos propiedades que determinan si la línea de contacto puede excluir el aire a la velocidad de la línea.
Retención de textura y capa final
La película pasa a través del rodillo de gofrado a temperatura y presión controladas. La capa superior debe curar sin agrietarse en el relieve del relieve y la película base debe conservar la textura sin recuperarse. La formulación de la película y el perfil de curado de la capa superior se establecen juntos de modo que la profundidad del relieve en la tabla terminada coincida con el rodillo de estampado.
Rendimiento ante la abrasión y las manchas
Una vez instalada, la capa de uso define cómo responde el piso al tránsito peatonal, los muebles y los agentes de limpieza. La resistencia a la abrasión, la resistencia a las manchas y la retención del brillo se miden en el conjunto de piso terminado, no solo en la película, y las pruebas se realizan en muestras laminadas tomadas de la línea de producción.
Parámetros de materiales
Dónde se asienta la capa de desgaste en el ensamblaje
Preguntas de línea
¿Cómo se especifica el calibre de la película respecto a la línea del piso?
El calibre se selecciona según el objetivo de abrasión del piso terminado y el paso de estampado en la línea. Los calibres más gruesos admiten clases de abrasión más altas y relieves más profundos, pero requieren un control de presión más cuidadoso. El productor de pisos indica la clase de abrasión objetivo y el rodillo de estampado, y el calibre se confirma en una prueba de laminación antes de realizar el pedido de producción.
¿Qué causa las ampollas de aire entre la capa de uso y la película de impresión?
Las ampollas de aire entre la capa de desgaste de PVC Flooring Manufacturing Enhancement y la película de impresión se originan por el aire atrapado en la línea de contacto, por el solvente o la humedad en la capa de impresión que se desgasifica a la temperatura de laminación o por la variación del calibre a lo largo del ancho de la película. La prueba de laminación registra la presión y la temperatura a las que la película se adhiere sin ampollas y los parámetros se transfieren a la línea de producción.
¿Cómo se comporta el acabado durante el estampado?
La capa superior se cura antes del paso de estampado y debe permanecer lo suficientemente flexible como para seguir el relieve del relieve sin agrietarse. El agrietamiento aparece como líneas finas a lo largo del patrón de relieve cuando la película se ve bajo una luz tenue. El perfil de curado se verifica con una muestra formada antes del ciclo de producción, y se verifica la flexibilidad de la película curada en el pico de relieve.
¿Cómo se verifica la retención del brillo en el piso terminado?
La retención del brillo se mide en muestras laminadas tomadas de la línea de producción. La muestra se desgasta durante 1.000 ciclos y el valor de brillo a 60 grados se mide antes y después de la abrasión. La diferencia entre las dos lecturas se informa como Delta E o cambio de unidad de brillo, y el lote de producción se acepta según las especificaciones del fabricante del piso.
¿Qué documentación se suministra con cada lote?
Cada lote se emite con un certificado de material que indica el calibre, el tipo de capa final, el valor de brillo y las dimensiones del rollo, junto con los resultados de las pruebas de abrasión e indentación para ese lote. El certificado lleva el número de lote impreso en la etiqueta del rollo, de modo que el productor de pisos puede rastrear la capa de desgaste hasta el registro de producción del lote de pisos terminado.
Almacenamiento y manejo de líneas
La capa de desgaste de PVC para mejorar la fabricación de pisos de tiendas se enrolla horizontalmente sobre un estante con soporte central a una temperatura de entre 15 °C y 25 °C y entre un 40 % y un 60 % de humedad relativa. No coloque los rollos de lado, ya que la compresión del borde crea una variación de calibre en el borde del rollo.
Deje que los rollos alcancen la temperatura ambiente durante 24 horas antes de laminarlos. La película fría es más rígida y produce una mayor tensión de desenrollado en el mismo ajuste de línea, lo que afecta la estabilidad de la banda y el espesor en el punto de contacto.
Mantenga la envoltura protectora original en su lugar hasta que se monte el rollo. El polvo de la superficie de la película se presiona hacia el acabado en el primer paso y no se puede eliminar sin afectar la apariencia de la superficie del tablón terminado.
Registre el número de lote en el registro de línea para cada rollo utilizado. Los lotes de pisos terminados se rastrean hasta el lote de la capa de uso para realizar investigaciones de calidad y documentación de entrega del proyecto.
Después de la laminación, limpie el piso terminado con una solución de detergente neutro y un trapeador suave. Evite las almohadillas abrasivas, los limpiadores solventes y los productos altamente alcalinos, que degradan la capa final y reducen la abrasión y la retención de brillo del piso terminado.