

 English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


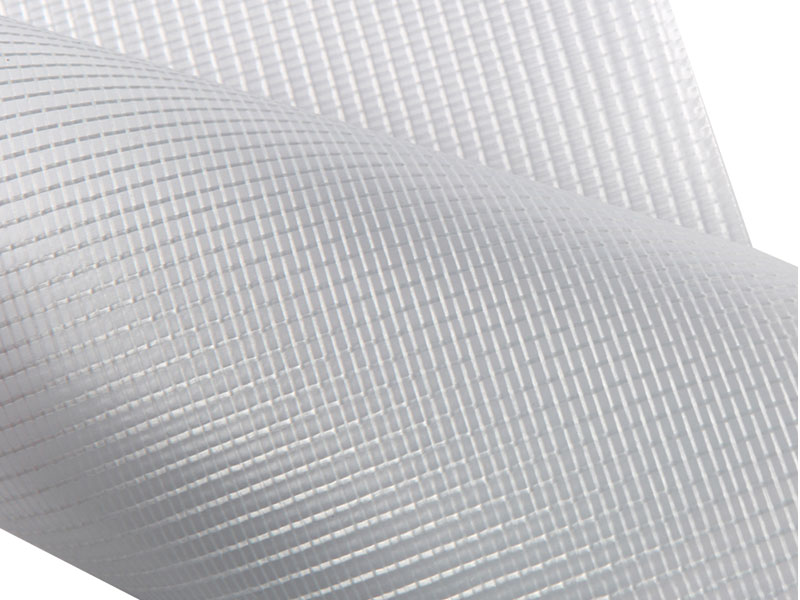
Drop Stitch de PVC reforzado para SUP
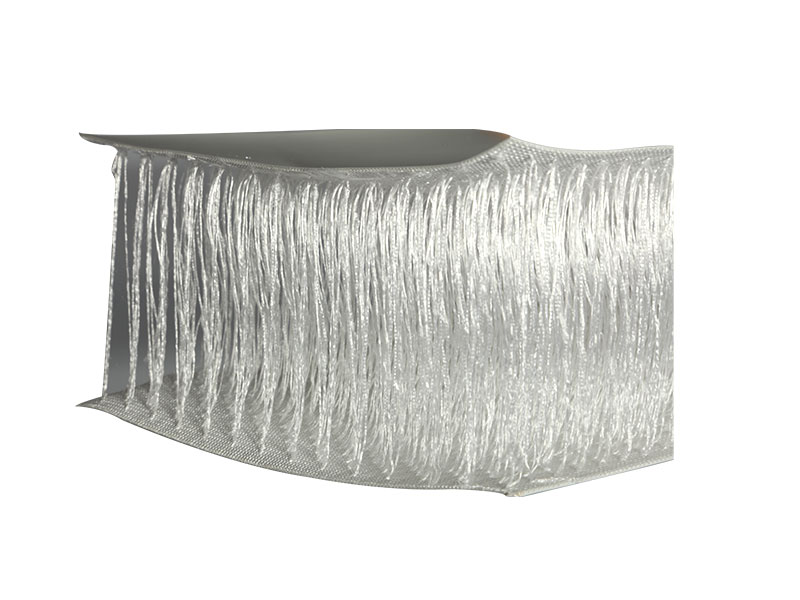
Drop Stitch de PVC reforzado para SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Cómo el refuerzo cambia el comportamiento de la puntada caída
Parámetros de materiales
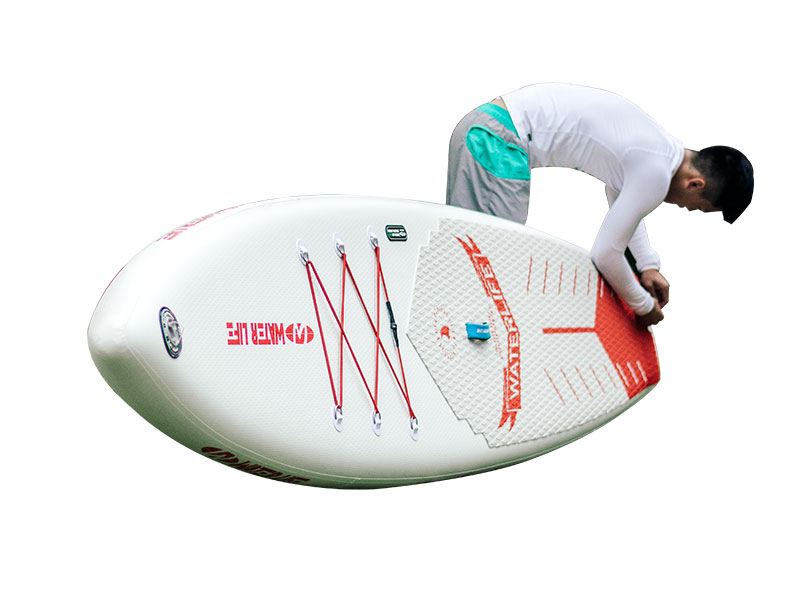
Dónde va la tela en un ensamblaje de SUP
Panel de cubierta
El panel de costura superior forma la superficie de apoyo. El refuerzo aquí controla la deflexión de la plataforma y soporta la unión de la almohadilla de tracción EVA.
Panel del casco
El panel inferior utiliza el mismo tejido reforzado. La masa de revestimiento en esta cara a menudo se especifica en el extremo superior del rango para resistir la abrasión de los lanzamientos desde la playa y el contacto con aguas poco profundas.
Banda ferroviaria
La barandilla lateral conecta la cubierta y el casco. El Drop Stitch de PVC reforzado para SUP está soldado a una tela de pared lateral recubierta de PVC, y el ancho de la banda del riel define el grosor y el contorno de la tabla.
Refuerzo de nariz y cola
Se sueldan parches adicionales de la misma tela en la nariz y la cola para absorber impactos y anclar los conjuntos de válvula y caja de aletas.
Preguntas sobre producción y abastecimiento
¿A qué presión de inflado se debe probar el tablero terminado?
Drop Stitch de PVC reforzado para SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
¿Cómo afecta el refuerzo al peso del tablero terminado?
La costura reforzada agrega entre un 15 % y un 25 % al peso del panel en comparación con la costura estándar del mismo grosor. Para una tabla de 10'6" con un núcleo de 120 mm, la plataforma reforzada y los paneles del casco generalmente agregan entre 1,2 kg y 1,8 kg a la tabla terminada. Los fabricantes deben ajustar el ancho de la banda del riel o la disposición de los accesorios para compensar si el peso objetivo de la tabla está fijado por las especificaciones del minorista.
¿Se puede soldar la tela con aire caliente en lugar de HF?
La soldadura por aire caliente se utiliza para bandas de rieles y parches de reparación, pero la costura principal entre la cubierta y el casco en los paneles reforzados de punto de caída normalmente se une mediante soldadura de alta frecuencia. La soldadura con aire caliente de paneles de punto caído requiere un proceso de calentamiento en ambos lados y un control cuidadoso de la temperatura para evitar el colapso de la matriz de hilo vertical en la línea de costura. La resistencia al pelado debe verificarse en un cupón de prueba de cada lote de producción.
¿Qué causa la delaminación entre el recubrimiento y la matriz de hilos?
La delaminación en los puntos de anclaje del hilo resulta de una penetración insuficiente del recubrimiento en la malla durante la fabricación o del sobrecalentamiento durante la soldadura. La resistencia al anclaje de los hilos verticales debe verificarse mediante una prueba de extracción en una muestra de 50 mm cuadrados. Los valores inferiores a 250 N indican un problema de adhesión del recubrimiento en la tela entrante, no un problema de soldadura.
Almacenamiento y procesamiento
- Guarde los rollos de Drop Stitch de PVC reforzado para SUP en un área seca entre 15 °C y 25 °C, colocados horizontalmente sobre una rejilla con soporte central. No apile rollos de más de dos, ya que la compresión daña la disposición vertical del hilo.
- Deje que los rollos alcancen la temperatura del taller durante 24 horas antes de cortarlos. La tela de puntada en frío es menos flexible en los puntos de anclaje del hilo y puede agrietarse durante el corte o la colocación del panel.
- Utilice un cortador giratorio afilado o una mesa de corte CNC. Inspeccione cada borde cortado en busca de hilos sueltos o tirados antes de soldar; Los hilos que sobresalen interfieren con la consolidación de la costura de soldadura.
- Mantenga los electrodos y herramientas de soldadura HF libres de residuos de PVC. La acumulación de residuos provoca un calentamiento desigual y un colapso localizado de la estructura de punto caído en la costura.
- Guarde las tablas terminadas desinfladas y planas, o parcialmente infladas a 5 psi, en un área sombreada lejos de la luz solar directa. El almacenamiento prolongado a plena presión en ambientes cálidos acelera la pérdida de plastificante en las uniones soldadas.