

 English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


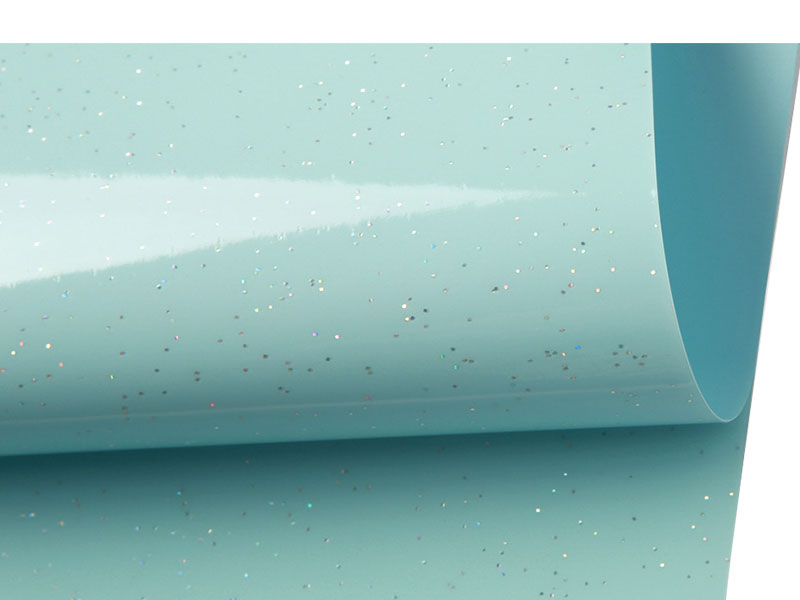
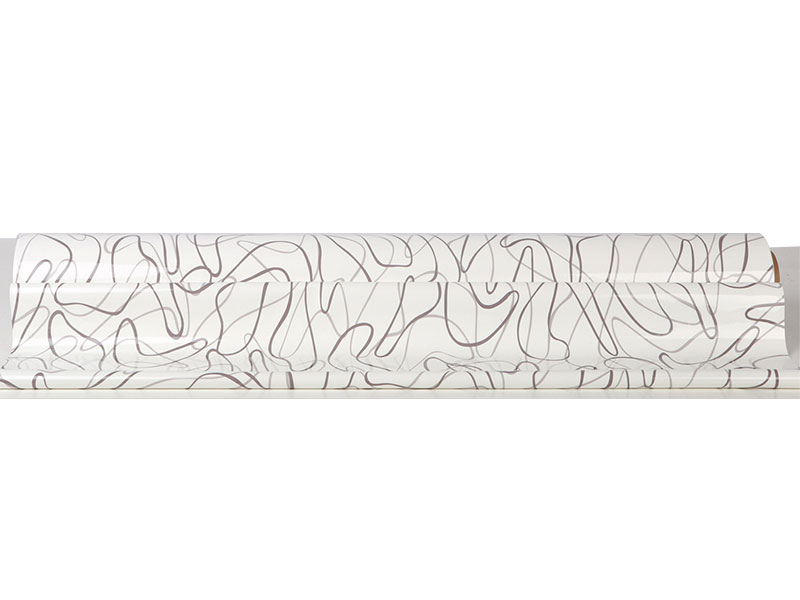
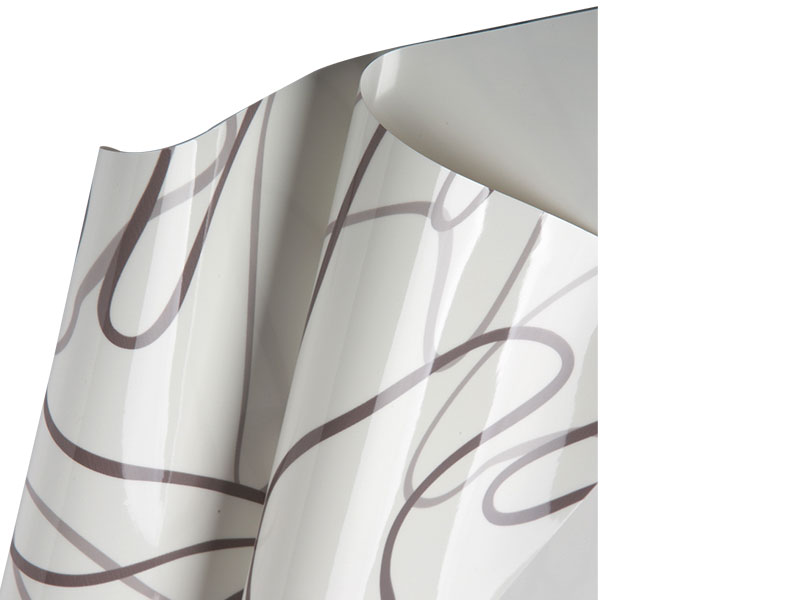
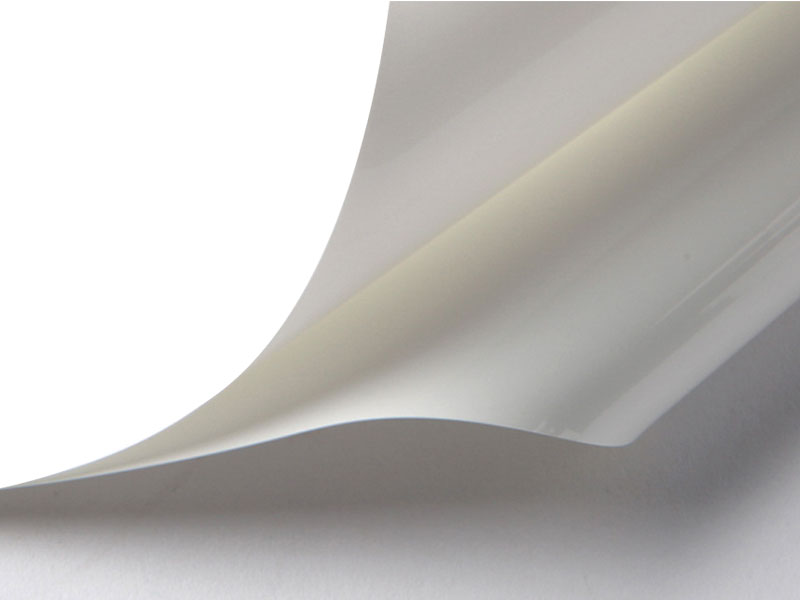
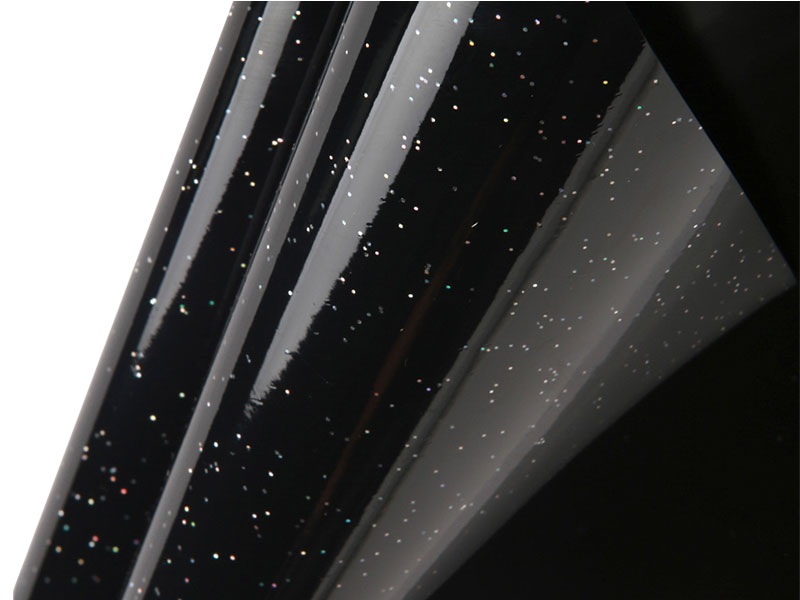
Película de PVC calandrada de alta precisión
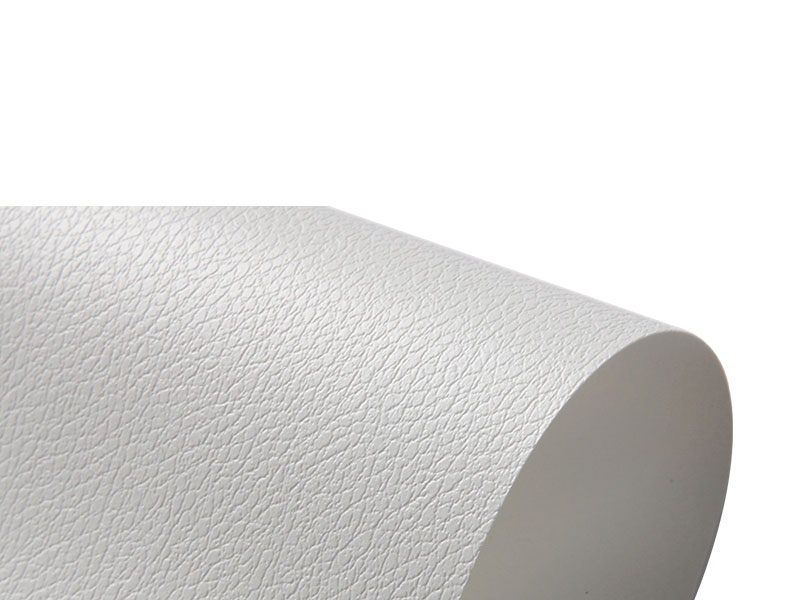
Película de PVC calandrada de alta precisión is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
Diseñado para su línea de conversión
Película de PVC calandrada de alta precisión is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
Espesor nominal y banda de tolerancia acordados por aplicación, medidos mediante calibre beta en línea
Nivel de brillo, grado de mate o patrón de relieve definido en una muestra de referencia física
Masterbatch deslizante, antibloqueo, estabilizador UV y color configurado para el proceso posterior
Ancho, largo, diámetro del núcleo, número de empalmes y tensión de bobinado según la línea del comprador
¿Qué cambios de precisión en la conversión?
Calibre la uniformidad en toda la Web
La variación del espesor a lo largo del ancho del rollo es la causa principal de la desviación del registro de impresión y las arrugas de laminación. La película de PVC calandrada de alta precisión se controla mediante un medidor beta en línea que escanea toda la banda continuamente y el perfil transversal se corrige mediante el ajuste automático de la separación de los rollos. Un perfil de calibre plano permite que el convertidor funcione a velocidades de línea más altas sin compensación de tensión.
Acabado superficial repetible
El rodillo de calandrado final transfiere su superficie a la película bajo presión y temperatura controladas. La temperatura del rollo se mantiene dentro de una banda estrecha para que el nivel de brillo no desvíe desde el inicio de la producción hasta el final. Los convertidores que imprimen en la película reciben una energía superficial constante, lo que permite una humectación estable de la tinta en todo el rollo.
Calidad del borde y precisión del ancho
El corte se realiza en línea después del calandrado y el borde cortado se controla para detectar rebabas, ondulaciones y desviación del ancho. Los bordes limpios permiten el guiado automático de la banda en la línea del convertidor y reducen el desperdicio de bordes durante el troquelado. La tolerancia de ancho de /- 0,5 mm permite al convertidor establecer un margen de recorte estrecho.
Estabilidad dimensional después de la conversión
La película se recoce durante el calandrado para aliviar la tensión interna. La contracción residual después de la conversión se mantiene por debajo del 2 % a 100 °C durante 10 minutos, por lo que la película impresa y laminada no se distorsiona cuando se expone al calor posterior o cuando se instala en un ambiente cálido.
Tabla de tolerancia y propiedades
| Polímero base | Cloruro de polivinilo, grado plastificado o rígido |
| Rango de calibre | 0,05 mm a 0,80 mm |
| Tolerancia de espesor | /- 0,005 mm en grados de precisión, /- 0,010 mm en grados estándar |
| Tolerancia de ancho | /- 0,5 mm |
| Variación del ancho entre redes | Dentro del 1,5% del nominal |
| Acabado superficial | Brillo espejo, mate, gofrado |
| Nivel de brillo | 5 a 90 unidades de brillo a 60 grados |
| Contracción residual | Por debajo del 2% a 100°C, 10 minutos |
| Resistencia a la tracción | 40 MPa a 55 MPa (grado rígido) |
| Alargamiento en rotura | 10% a 60% (depende del grado) |
| Ancho del rollo | Hasta 2,0 m |
| Longitud del rollo | Hasta 1.000 m |
| Diámetro del núcleo | 76 mm o 152 mm |
| Rango de temperatura de servicio | -15°C a 65°C |
Rutas de conversión
Película de PVC calandrada de alta precisión is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
La película se lamina sobre papel, cartón, no tejido y otros sustratos de película. El calibre uniforme admite un peso uniforme de la capa adhesiva y una presión de corte constante en toda la red, lo que reduce los defectos de unión y la delaminación en el producto terminado.
El control de calibre de precisión admite la formación repetible de piezas de calibre fino, como encartes de embalaje y cubiertas protectoras. El espesor de la pared en la pieza formada es predecible a partir del calibre entrante y la relación de estiramiento.
Los bordes de corte limpios y el calibre consistente permiten que el convertidor ejecute operaciones de troquelado y corte con márgenes de corte estrechos. La precisión del ancho reduce el desperdicio de bordes y mejora el rendimiento por rollo en tiradas de conversión de gran volumen.
Preguntas del comprador
¿Cómo se verifica la tolerancia de espesor en cada rollo?
El espesor se controla continuamente durante la producción mediante un medidor beta en línea que escanea todo el ancho del rollo. Un certificado de calidad emitido con cada lote registra el espesor medio y la desviación transversal máxima, medidos con un micrómetro fuera de línea en las posiciones definidas en el plan de control. Los compradores pueden solicitar el registro de calibre sin procesar para pedidos críticos.
¿La película requiere tratamiento corona antes de imprimir?
La película de PVC calandrada de alta precisión estándar se suministra con una energía superficial controlada adecuada para tintas solventes y UV. Las tintas a base de agua y ciertos adhesivos pueden requerir un tratamiento corona en línea en el convertidor. El nivel de dinas de la película suministrada se indica en el certificado de calidad y el convertidor debe verificarlo con una pluma de dinas antes de configurar los parámetros de tinta y adhesivo.
¿Qué causa la variación del calibre hacia los bordes del rollo?
La variación del calibre en los bordes del rodillo se origina debido a que el rodillo de la calandria se dobla bajo carga. La línea está equipada con compensación de flexión del rodillo y el perfil transversal se corrige para mantener la variación de borde a borde dentro del rango indicado. Si un convertidor observa variación en los bordes, la película debe compararse con el certificado antes de evaluar la configuración de desenrollado y guía de la banda del convertidor.
¿Se puede suministrar la película en calidad rígida para embalaje?
Sí. Se producen grados rígidos y semirrígidos para aplicaciones de embalaje y conformado. El contenido de plastificante se establece según la aplicación y las propiedades de tracción y alargamiento se citan para el grado específico. Los compradores deben indicar la temperatura de formación y la relación de estiramiento para que se pueda seleccionar el grado en función de la ventana de formación, no solo en función de las propiedades a temperatura ambiente.
¿Cómo se deben almacenar los rollos antes de la conversión?
Almacene los rollos horizontalmente en una rejilla con soporte central a una temperatura de entre 15 °C y 25 °C y entre un 40 % y un 60 % de humedad relativa. Deje que los rollos alcancen la temperatura de la línea durante 24 horas antes de desenrollarlos, porque la película fría es más rígida y produce una mayor tensión en la misma configuración de desenrollado. Mantenga la envoltura original en su lugar hasta que el rollo esté montado en la línea.
Notas de almacenamiento y manipulación
Almacene los rollos de película de PVC calandrado de alta precisión horizontalmente en una rejilla con soporte central a una temperatura de entre 15 °C y 25 °C y entre un 40 % y un 60 % de humedad relativa. Evite la luz solar directa y las fuentes de calor que ablanden la película.
Deje que los rollos alcancen la temperatura de línea durante 24 horas antes de la conversión. La película fría es más rígida y el mismo ajuste de tensión de desenrollado producirá una tensión de banda diferente en un rollo en frío.
Manipule los rollos con soportes centrales o equipo de elevación de rollos. Dejar caer un rollo de lado puede deformar las capas y crear una variación de calibre en el borde del rollo.
Mantenga la envoltura protectora original en su lugar hasta que se monte el rollo. El polvo de la superficie de la película se presiona hacia el acabado en el primer paso y es difícil de eliminar sin dañar la superficie.
Guarde los rollos parcialmente usados en el envoltorio original y etiquételos con el número de lote. Las películas de diferentes lotes no se deben unir en una ejecución de conversión continua.