

 English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


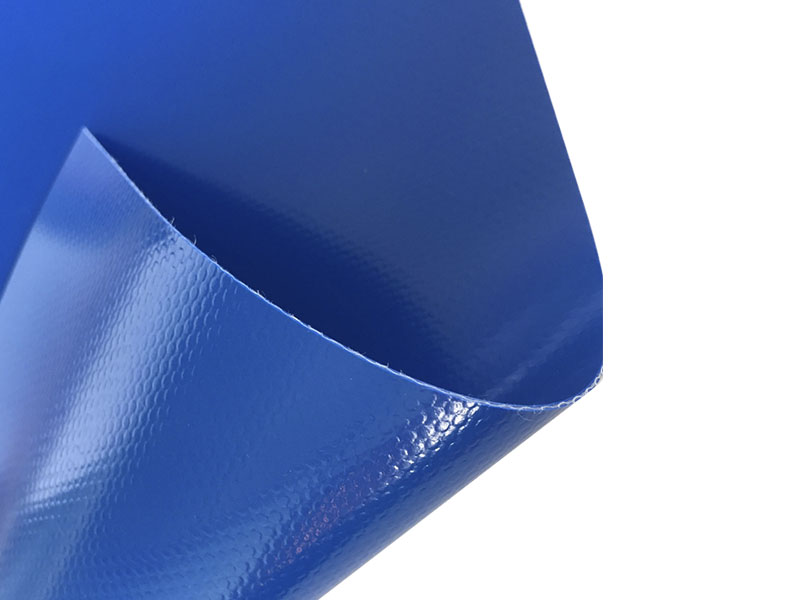
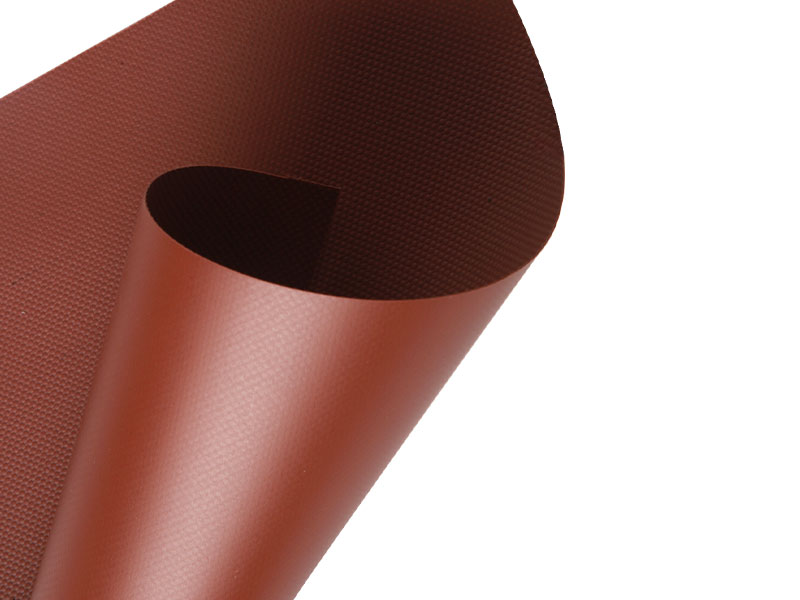
Tela de pista de aire de PVC 3200GSM
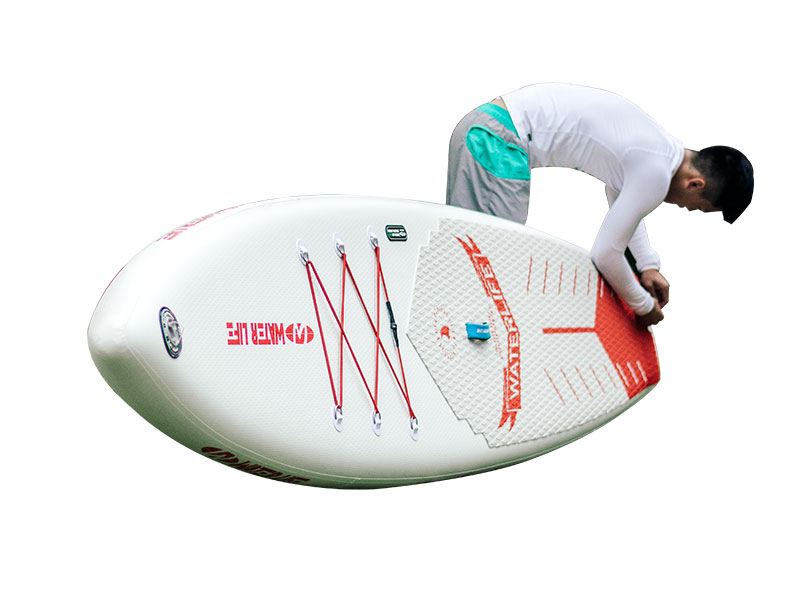
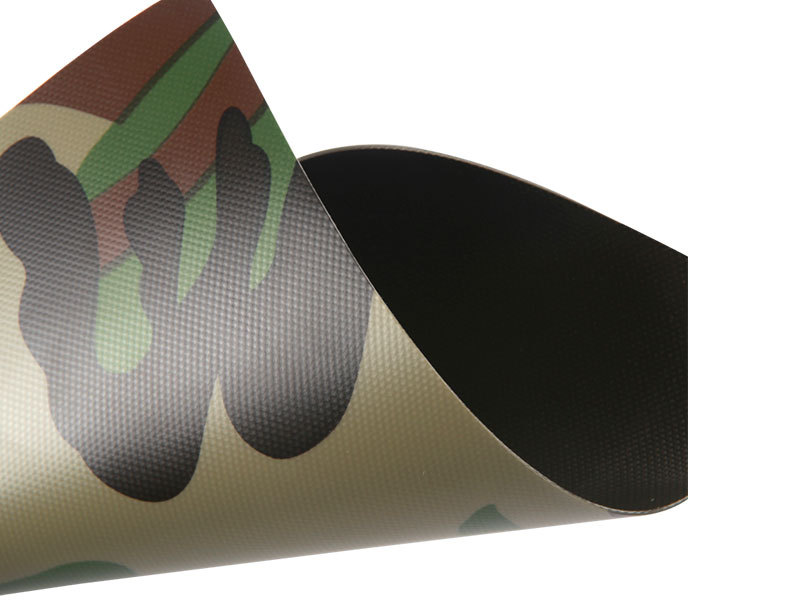
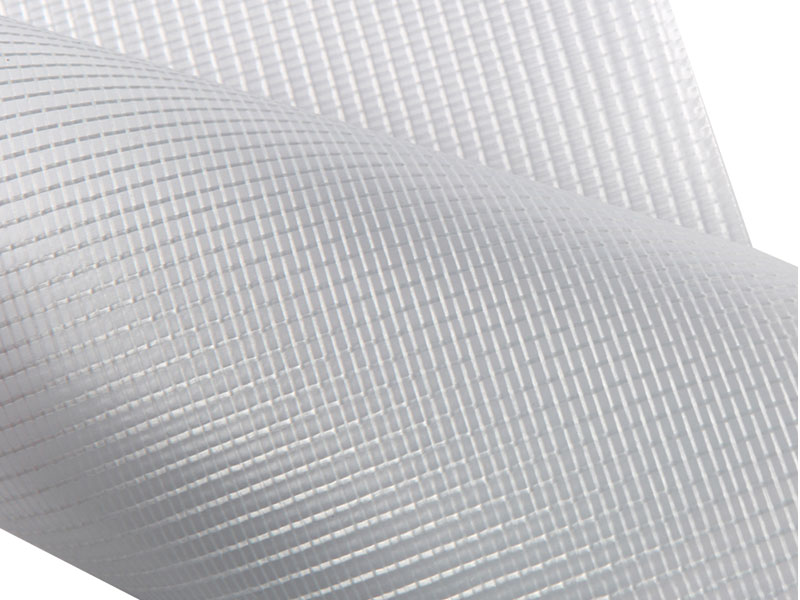
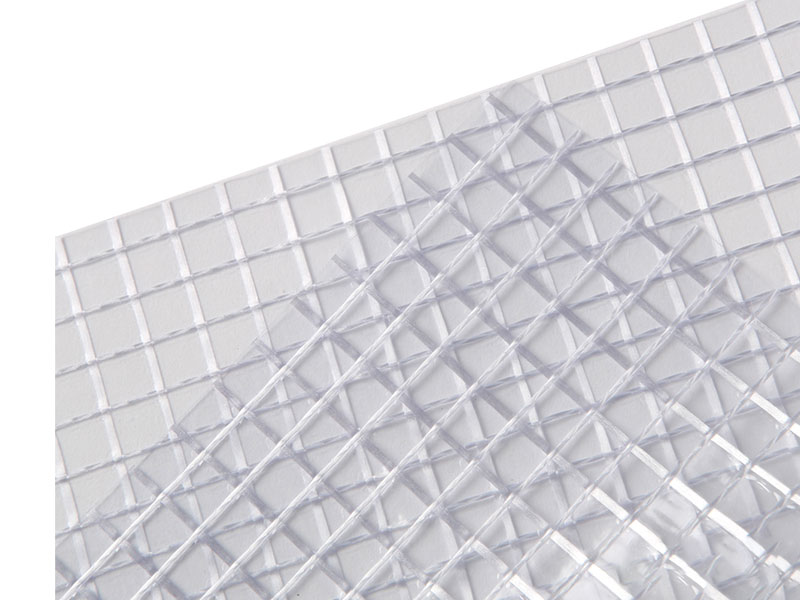
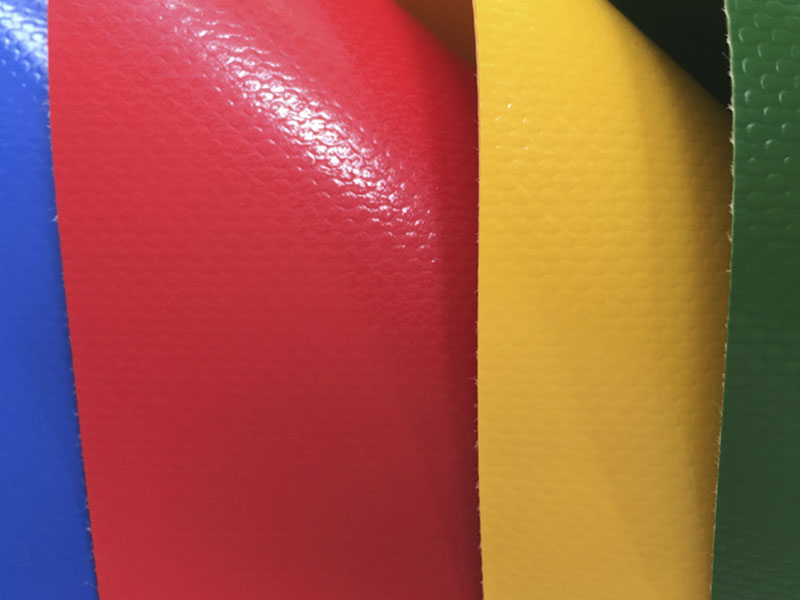
Tela de pista de aire de PVC 3200GSM is a heavy-gauge coated textile engineered for inflatable air track construction, gymnastics training surfaces, and air tumble track assemblies. The base cloth is a high-tenacity polyester scrim with a 9x9 to 12x12 threads per inch weave, coated on both faces with plasticized polyvinyl chloride to a total fabric weight of 3200 g/m². The coating is applied through knife-over-roll or hot-melt calendering, followed by high-frequency or hot-air welding during fabrication. The fabric is supplied in rolls up to 2.0 m wide and is specified where drop-stitch or chambered air retention structures must withstand repeated dynamic loading from gymnasts, trampoline users, and parkour athletes.
Por qué se especifica 3200GSM para la construcción de vías aéreas
Distribución de carga bajo impacto dinámico
La masa de revestimiento de 3200 g/m² proporciona una resistencia a la tracción de 3500 N/5 cm a 4500 N/5 cm en las direcciones de urdimbre y trama, dependiendo de la construcción del tejido. Esto permite que la tela distribuya las cargas puntuales de los impactos de aterrizaje en un área más amplia de la cámara de aire, lo que reduce la concentración de tensión en las costuras internas de los deflectores y las líneas de soldadura.
Resistencia a la perforación y la abrasión
El espesor del revestimiento de la tela Air Track de PVC 3200GSM varía de 0,55 mm a 0,70 mm por cara. La prueba de abrasión Taber según ASTM D4060 arroja valores de pérdida de peso inferiores a 0,30 g en 1000 ciclos con ruedas H-18, lo que respalda el uso en pisos de gimnasios y áreas de entrenamiento al aire libre donde se produce contacto con superficies abrasivas.
Retención de aire a través de la integridad de la soldadura
La soldadura de alta frecuencia del revestimiento de PVC crea una unión molecular a lo largo de la costura. Con 3200 g/m², la masa de recubrimiento proporciona suficiente espesor de material para la penetración de la soldadura sin quemar la malla. La resistencia al pelado de las uniones soldadas normalmente alcanza entre 80 N/5 cm y 120 N/5 cm, y la pérdida de presión de la cámara se mantiene por debajo del 5 % durante un período de 24 horas a una presión interna de 0,3 bar.
Estabilidad dimensional bajo presión
La malla de poliéster en tejido Air Track de PVC 3200GSM se termofija antes del recubrimiento, lo que limita el alargamiento del 3% al 5% en la carga de rotura. Bajo ciclos repetidos de inflación y desinflación, la tela mantiene la geometría de la cámara sin estiramiento permanente, lo que preserva las características de rebote previstas de la pista de aire durante su vida útil.
Datos de construcción de la tela
Dónde se aplica la tela 3200GSM
Preguntas técnicas de fabricantes y compradores
¿Qué método de soldadura se recomienda para unir tela 3200GSM?
La soldadura dieléctrica de alta frecuencia es el método principal para la tela de PVC Air Track 3200GSM. El espesor del recubrimiento admite una ventana de soldadura de 0,5 a 2,5 segundos a 27,12 MHz, dependiendo de la configuración del electrodo. La soldadura por aire caliente con una boquilla de 40 mm a entre 350 °C y 400 °C se utiliza para reparaciones en campo y geometrías complejas donde no se dispone de herramientas HF. Ambos métodos deben producir una resistencia al pelado de las costuras de al menos 80 N/5 cm cuando se prueban según ASTM D413.
¿Cómo se comporta el tejido a bajas temperaturas durante el almacenamiento en invierno?
Tela de pista de aire de PVC 3200GSM remains flexible to -30°C when the plasticizer package is selected for cold-weather service. Standard formulations are rated to -20°C. For facilities that store inflated equipment in unheated spaces, specify the cold-flexible grade. Do not fold or crease the fabric below -10°C; allow the material to warm to 10°C or above before unrolling and inflating.
¿Qué causa la falla en la costura de la cámara y cómo se previene?
La falla de la costura en la construcción de vías de aire generalmente se origina por una presión de soldadura insuficiente, superficies de revestimiento contaminadas o concentración de tensiones en las uniones de los deflectores. Asegúrese de que las superficies de revestimiento se limpien con alcohol isopropílico antes de soldar, mantenga la presión del electrodo dentro de las especificaciones del equipo y refuerce los puntos de fijación del deflector interno con una segunda pasada de soldadura o un parche de la misma tela. La prueba de presión de cada cámara a 1,5 veces la presión de servicio antes del envío identifica costuras débiles antes de que el producto llegue al usuario final.
¿La tela 3200GSM es adecuada para la confección con punto caído?
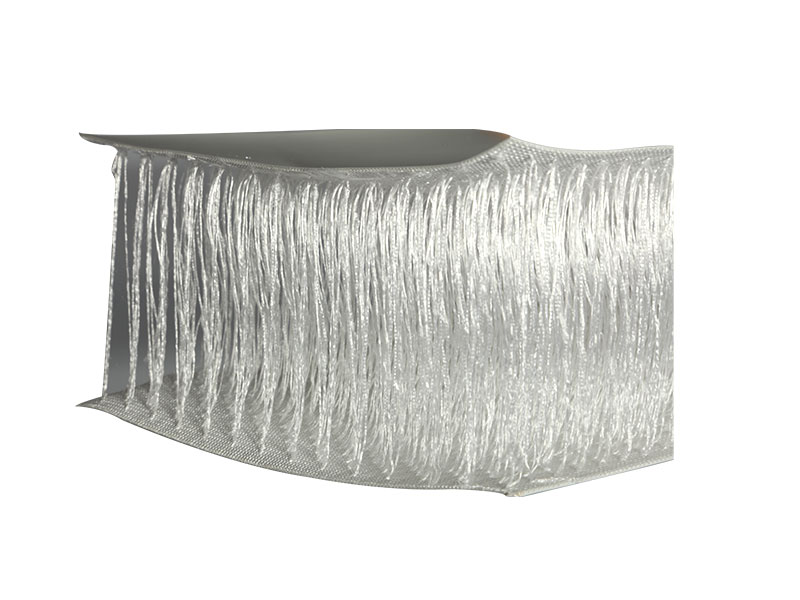
Tela de pista de aire de PVC 3200GSM is used in drop-stitch panels where high chamber pressures above 0.5 bar are required. The fabric weight provides sufficient coating mass to anchor drop-stitch yarns without pull-through. For drop-stitch panels, the coating adhesion to the scrim is the critical property; specify a minimum of 100 N/5cm adhesion for drop-stitch applications to prevent yarn pull-out under pressure cycling.
¿Cómo se debe limpiar y mantener la tela entre temporadas?
Limpie la tela Air Track de PVC 3200GSM con una solución detergente de pH neutro y un cepillo o paño suave. Enjuague con agua limpia y déjelo secar completamente antes de desinflarlo y doblarlo. No utilice limpiadores a base de solventes, acetona o blanqueador con cloro, que extraen el plastificante del recubrimiento y aceleran el agrietamiento de la superficie. Guarde el equipo desinflado en un área seca y ventilada, lejos de la luz solar directa y de objetos punzantes.
Guía de fabricación y almacenamiento
- Almacene los rollos de tela Air Track de PVC de 3200GSM horizontalmente en una rejilla con soporte central en un área seca entre 15 °C y 30 °C. Evite apilar rollos de más de dos para evitar que el recubrimiento se arrugue por compresión.
- Deje que los rollos se equilibren a la temperatura del taller durante al menos 24 horas antes de cortarlos o soldarlos. La tela fría exhibe una flexibilidad reducida del recubrimiento y puede agrietarse en las líneas de pliegue durante la manipulación.
- Corte la tela con una cuchilla giratoria afilada o un cuchillo caliente. El troquelado y el corte con trazador son aceptables para las formas de paneles; Inspeccione los bordes cortados para detectar delaminación del recubrimiento antes de soldar.
- Mantener los electrodos de los equipos de soldadura limpios y libres de residuos de PVC. Los residuos carbonizados en los electrodos provocan arcos y quemaduras en la superficie que comprometen la integridad de la costura.
- Realice una prueba de soldadura de una muestra de cada rollo antes de realizar la soldadura de producción. La formulación del recubrimiento y el contenido de plastificante pueden variar ligeramente entre lotes de producción y los parámetros de soldadura pueden requerir ajustes.